top of page

LSI Company Limited

株式会社
LSI Company Limited
LSI
LSI

株式会社

豊富なネットワークと確かな管理体制で
ものづくりを強力にサポートします。
事例紹介

欠円Rの磨き事例



磨き前
磨き後
LSIの特技:手加工によるR付


加工前
ラップ後

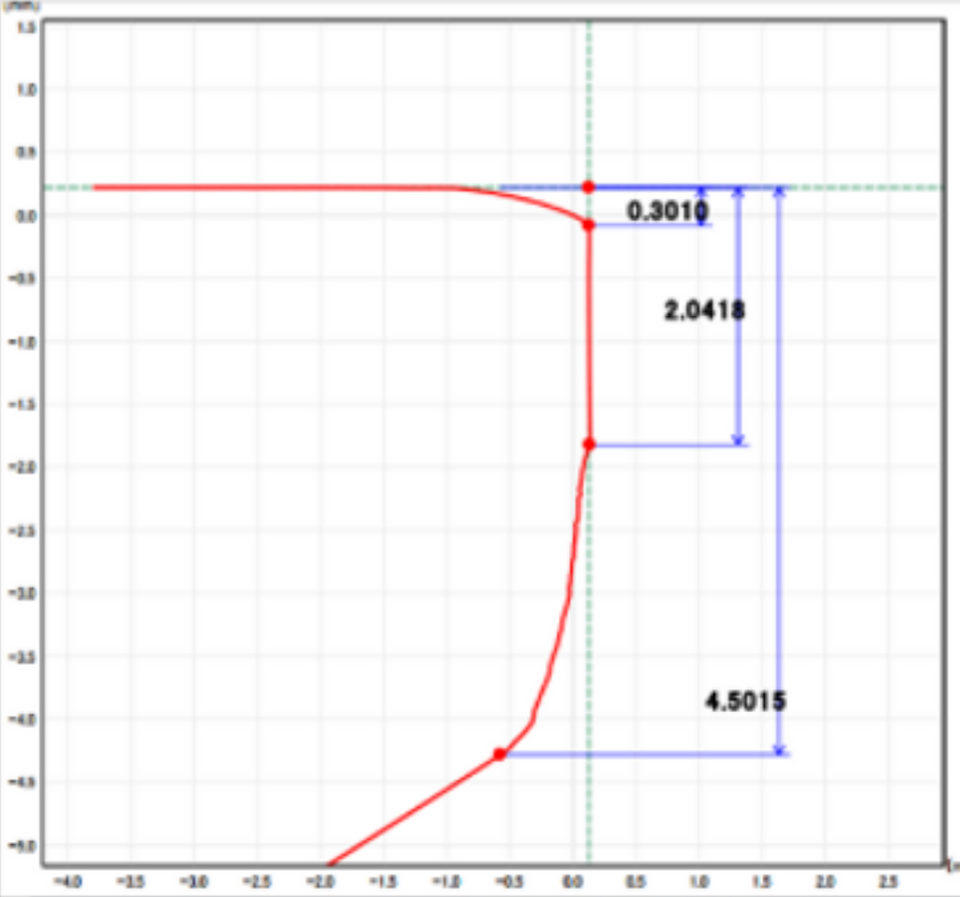
コントレーサー測定結果
手加工により
細部まで均一な鏡面を実現
寿命延長
表面粗さ推移
※コーティング後のLAPの重要性


厚板トリム加工部品事例紹介

改善前拡大写真

改善後

1.問題点(現状)
新品時20,000ショット前後で型メンテ
再研(5㎜)後、10,000ショット前後で交換と短寿命
材質・・・SAPH-440-OD
板厚・・・4.5㎜
2.交換理由
金型R部(右→箇所)にチッピングが発生し、2次せん断が散発
従来コーティングは、CrN
3.改善内容
コーティング前後の磨き
刃先微小R処理
コーティング膜種の変更
CrN→AlCrN

トルコン部品用パンチ寿命
条件:図面指示面粗さ Rz0.8以下、加工・磨き・コーティングまで。
同じ金型に組み込んで使用をする。



LSI磨きによる寿命比較
・現在20,000ショット使用可(寿命が2倍以上)
・@20,000×31=620,000円の削減
パンチ改善事例


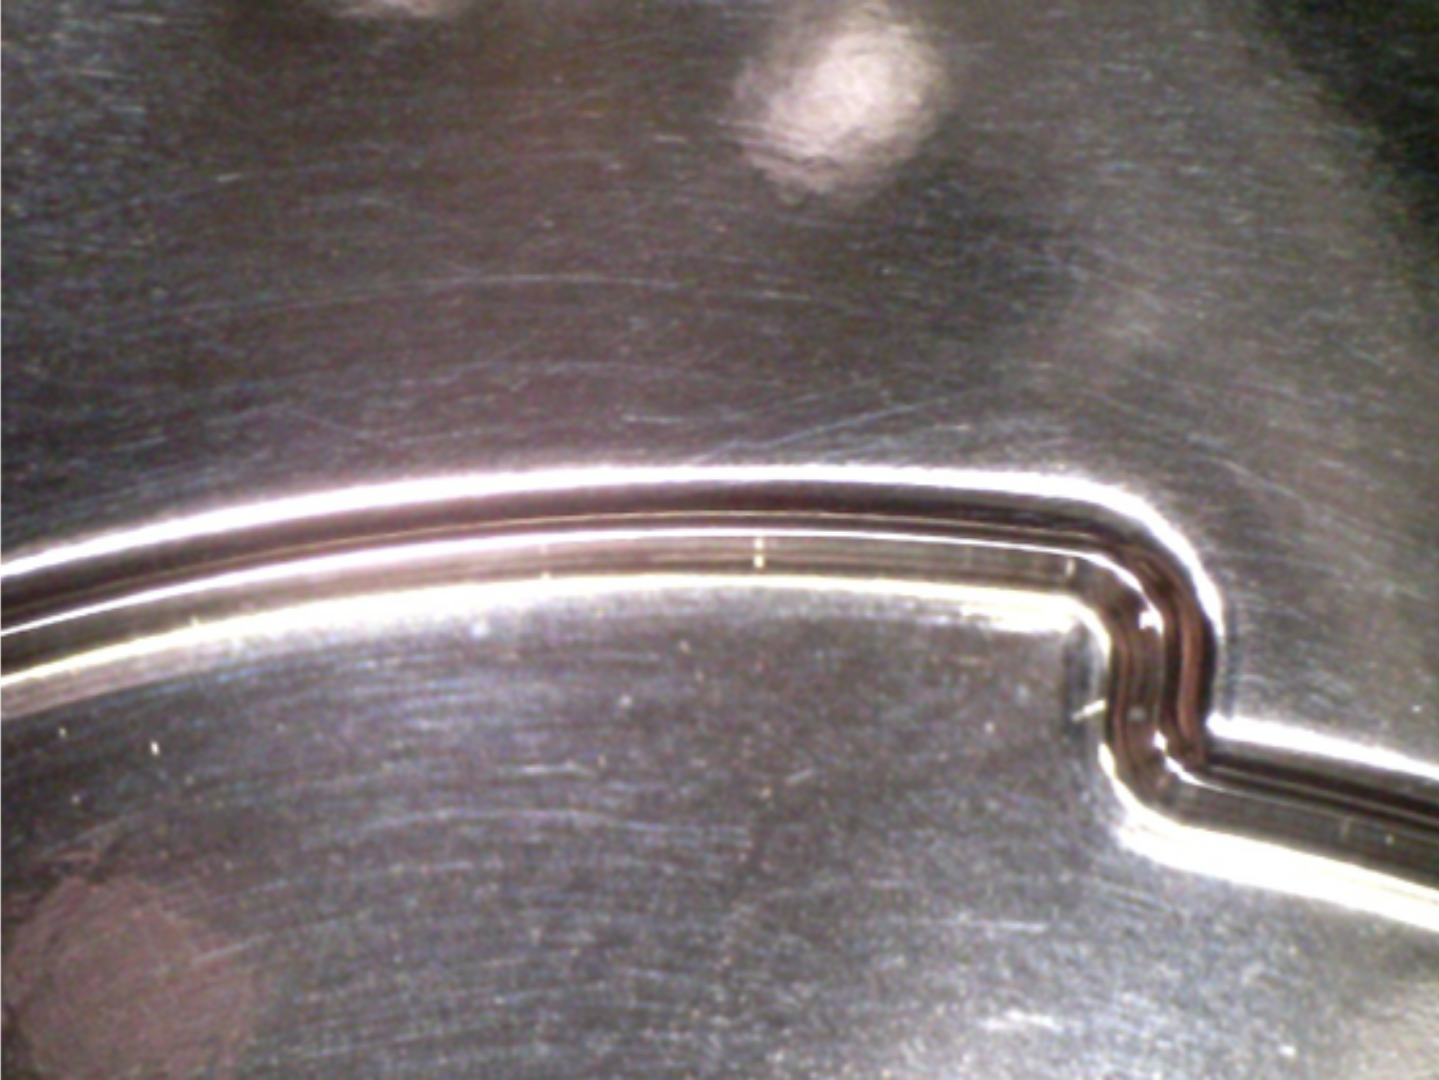
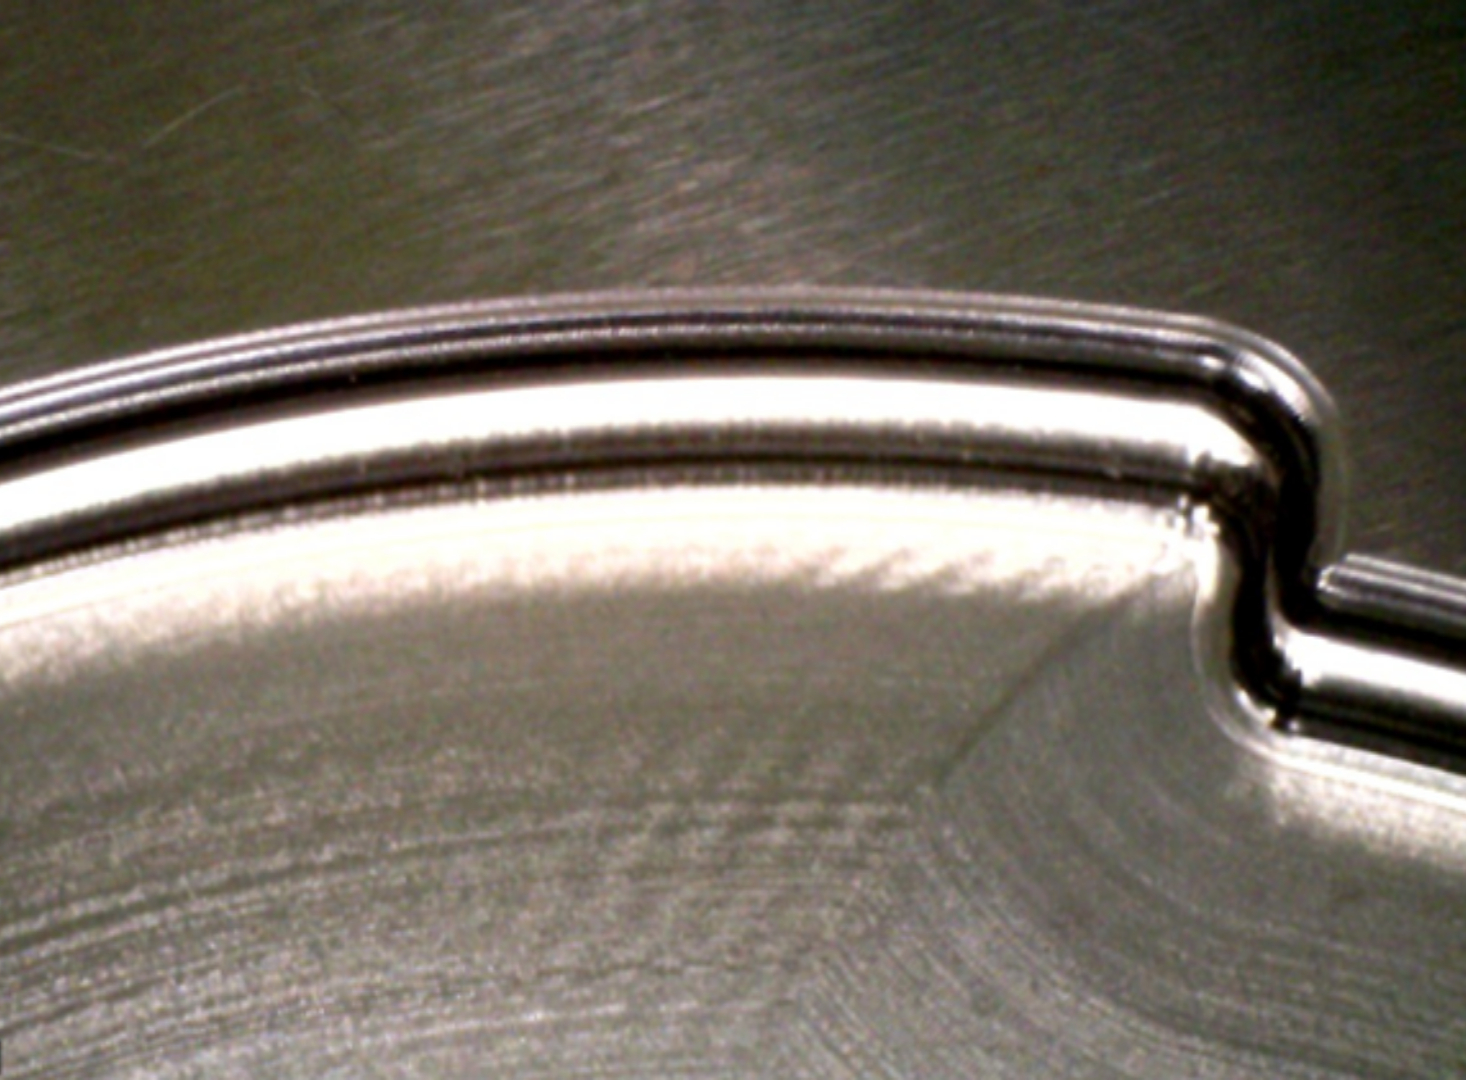
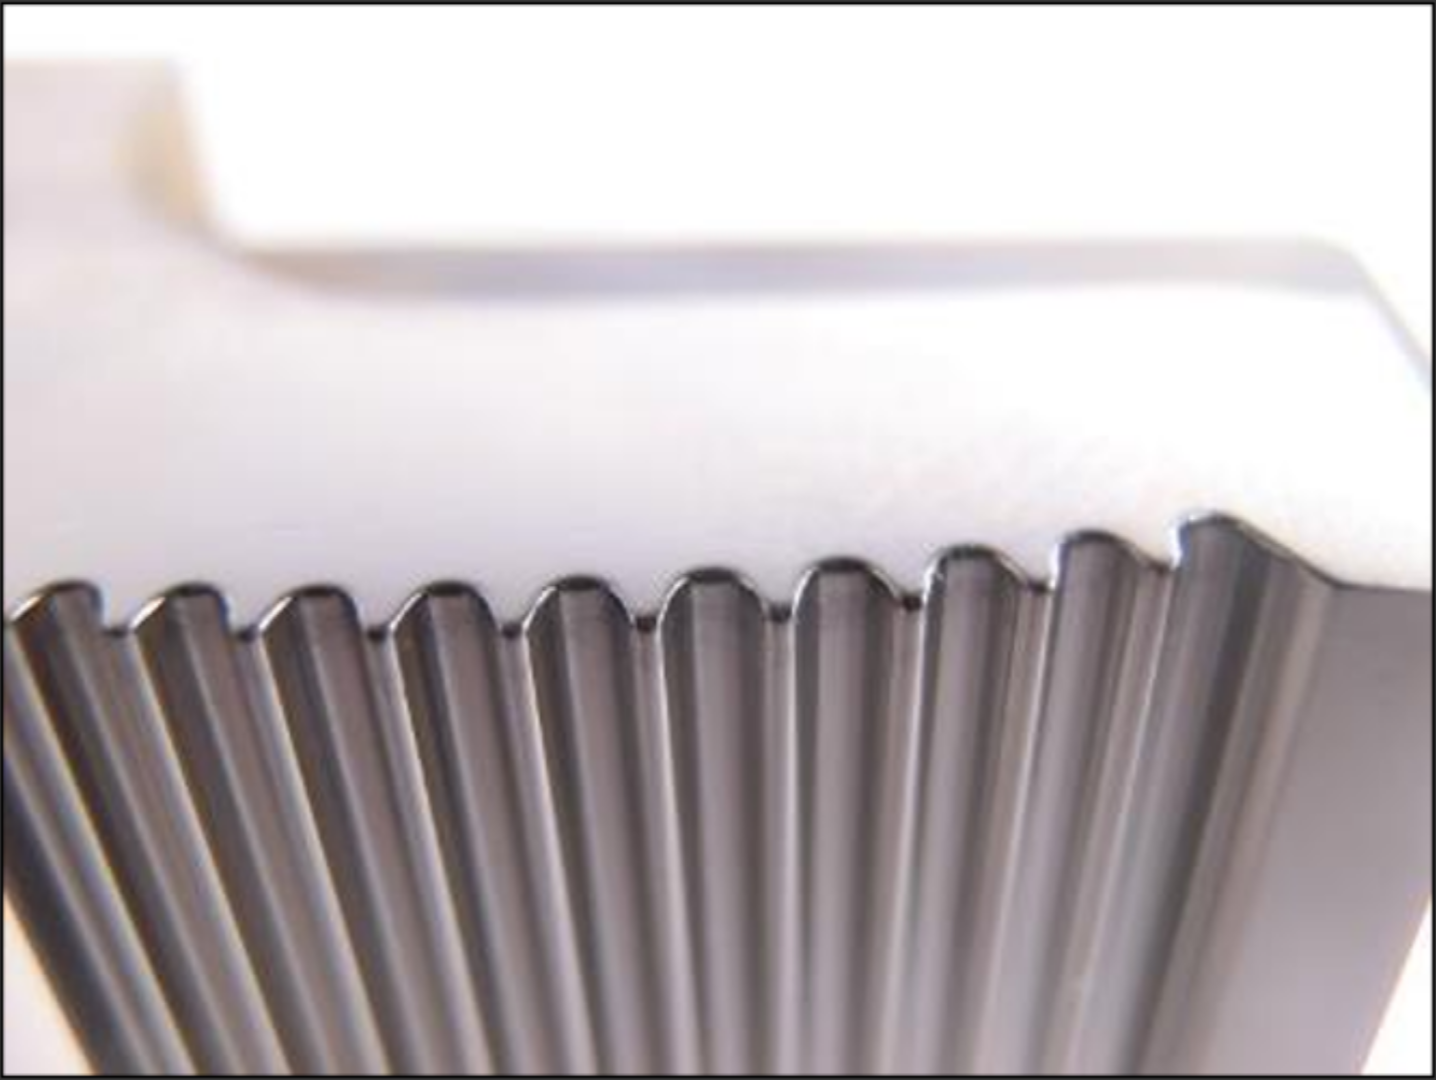
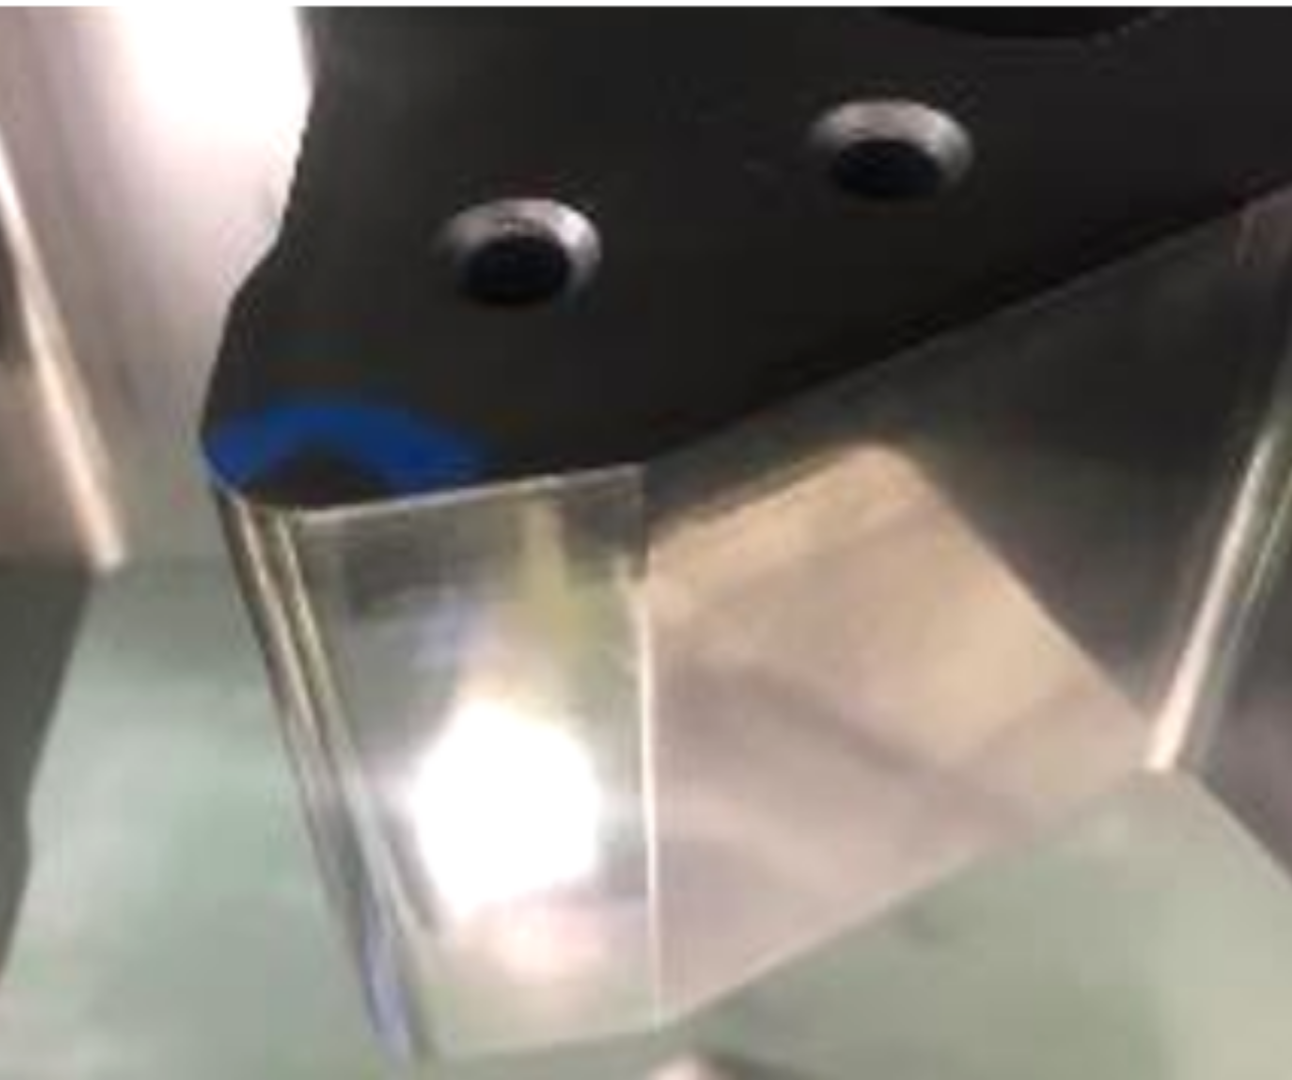
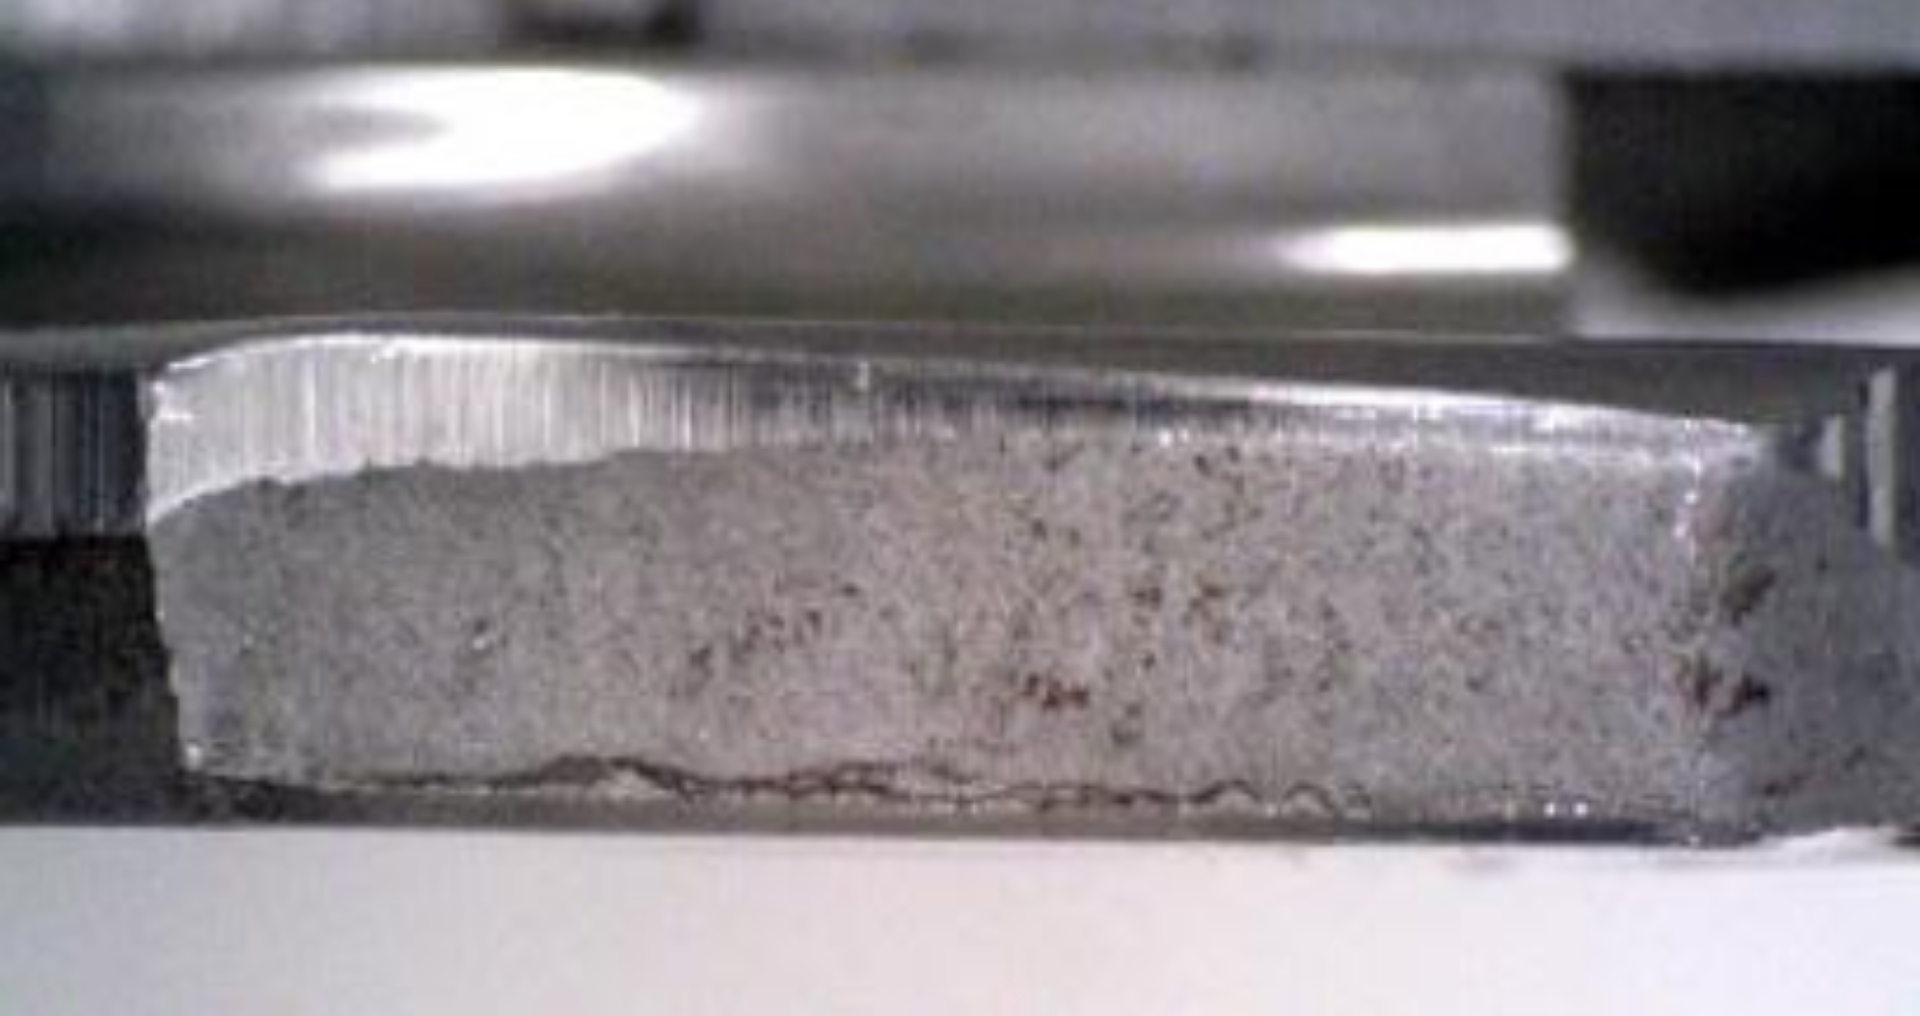
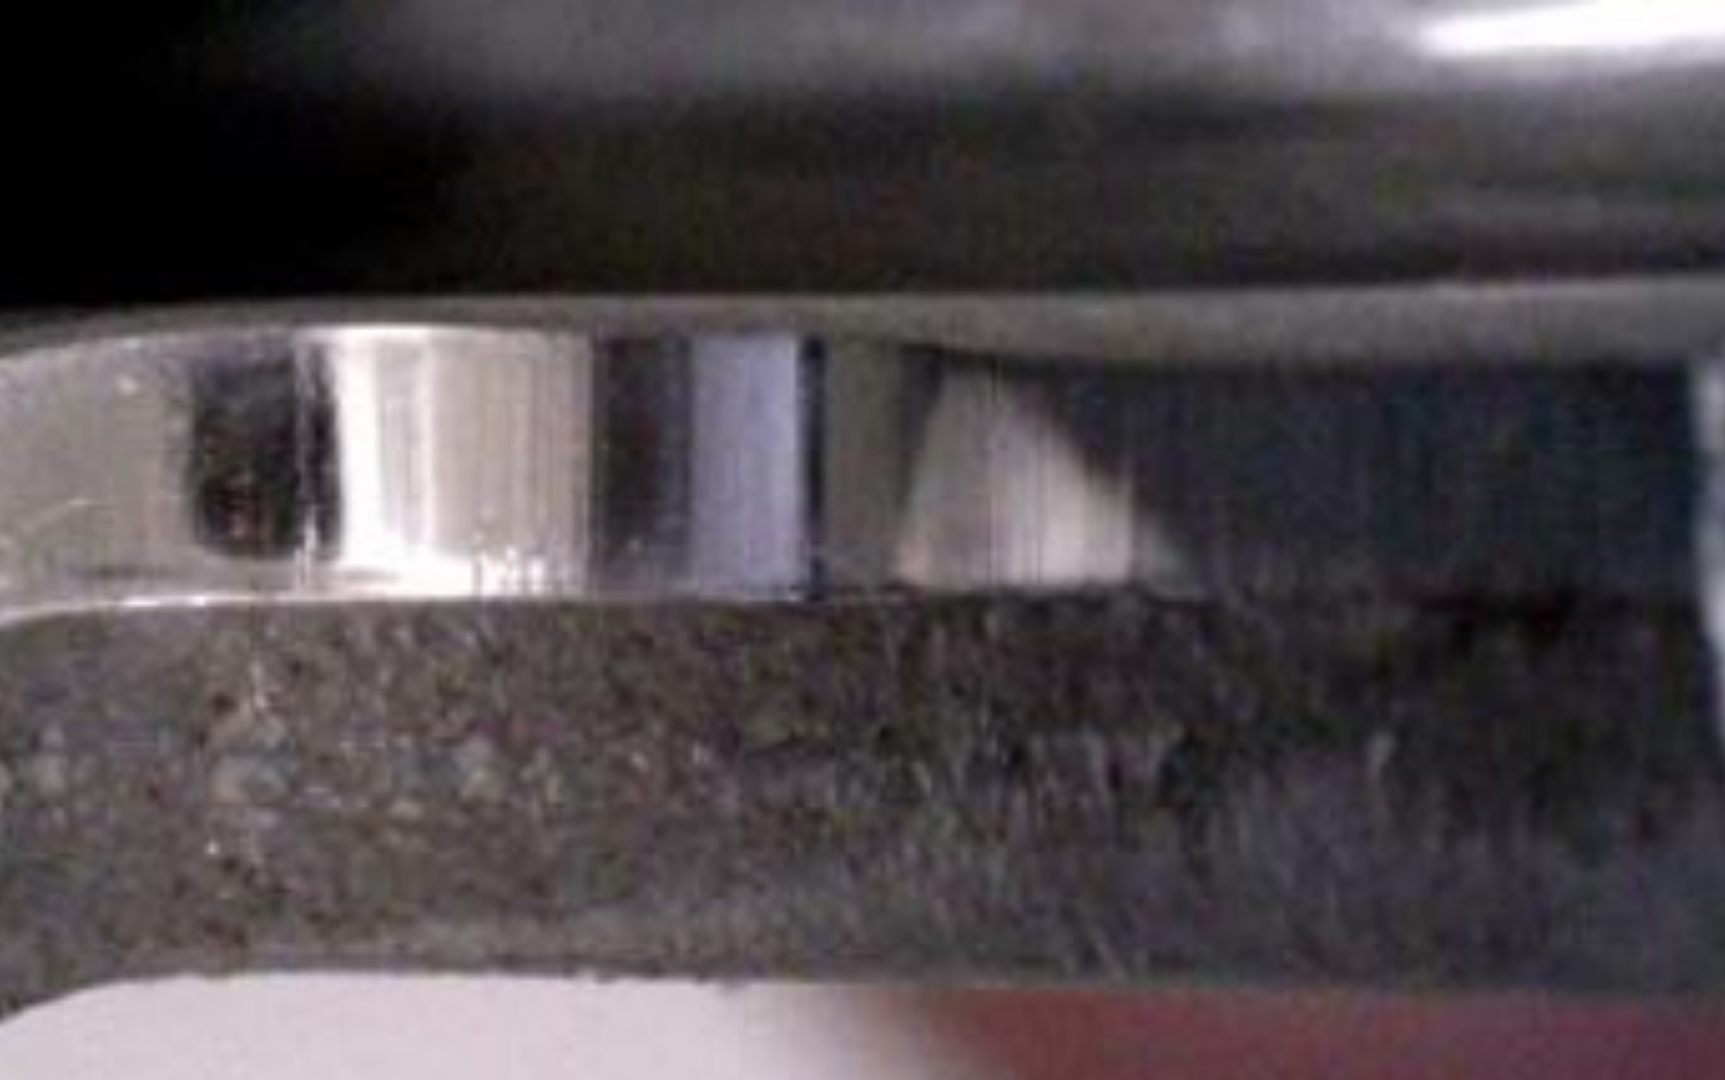
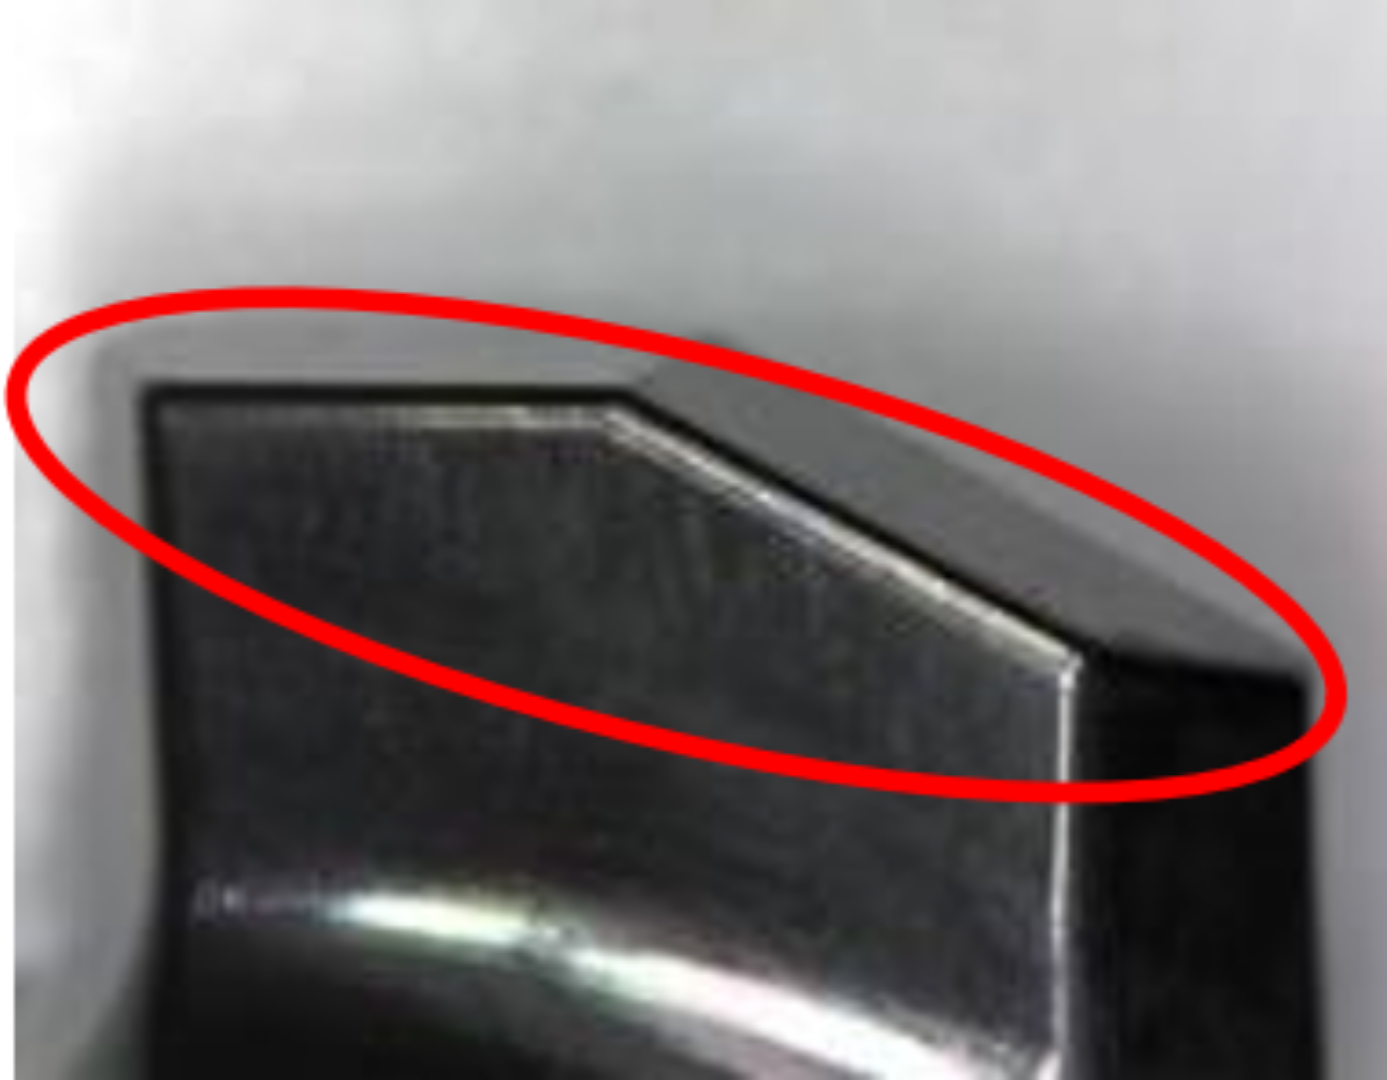
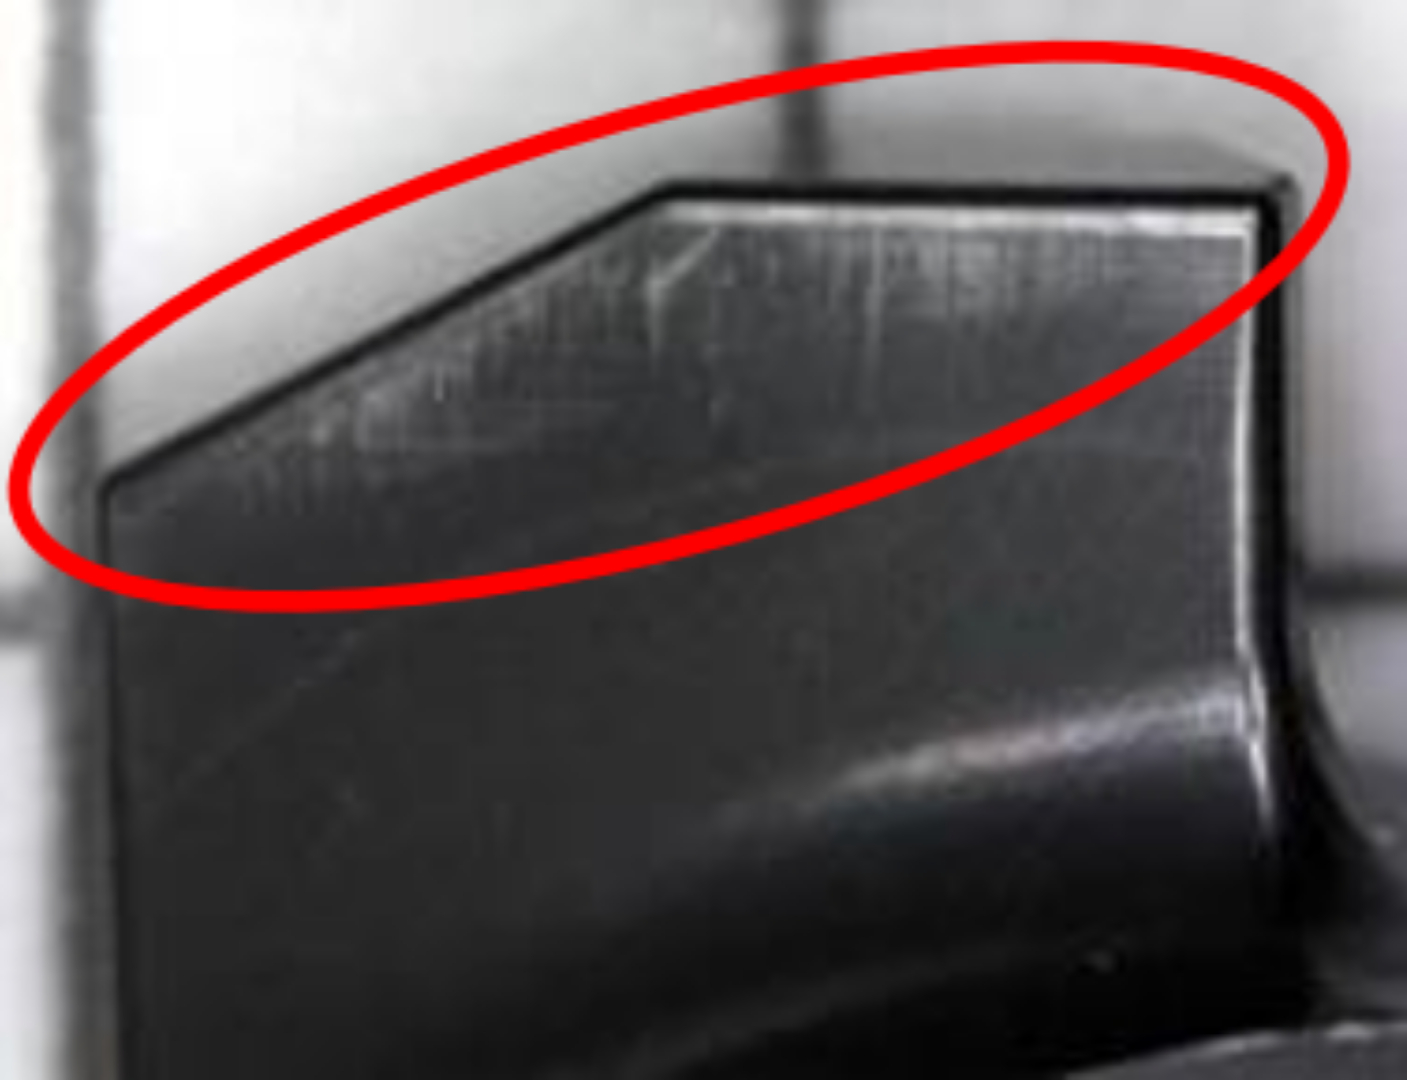
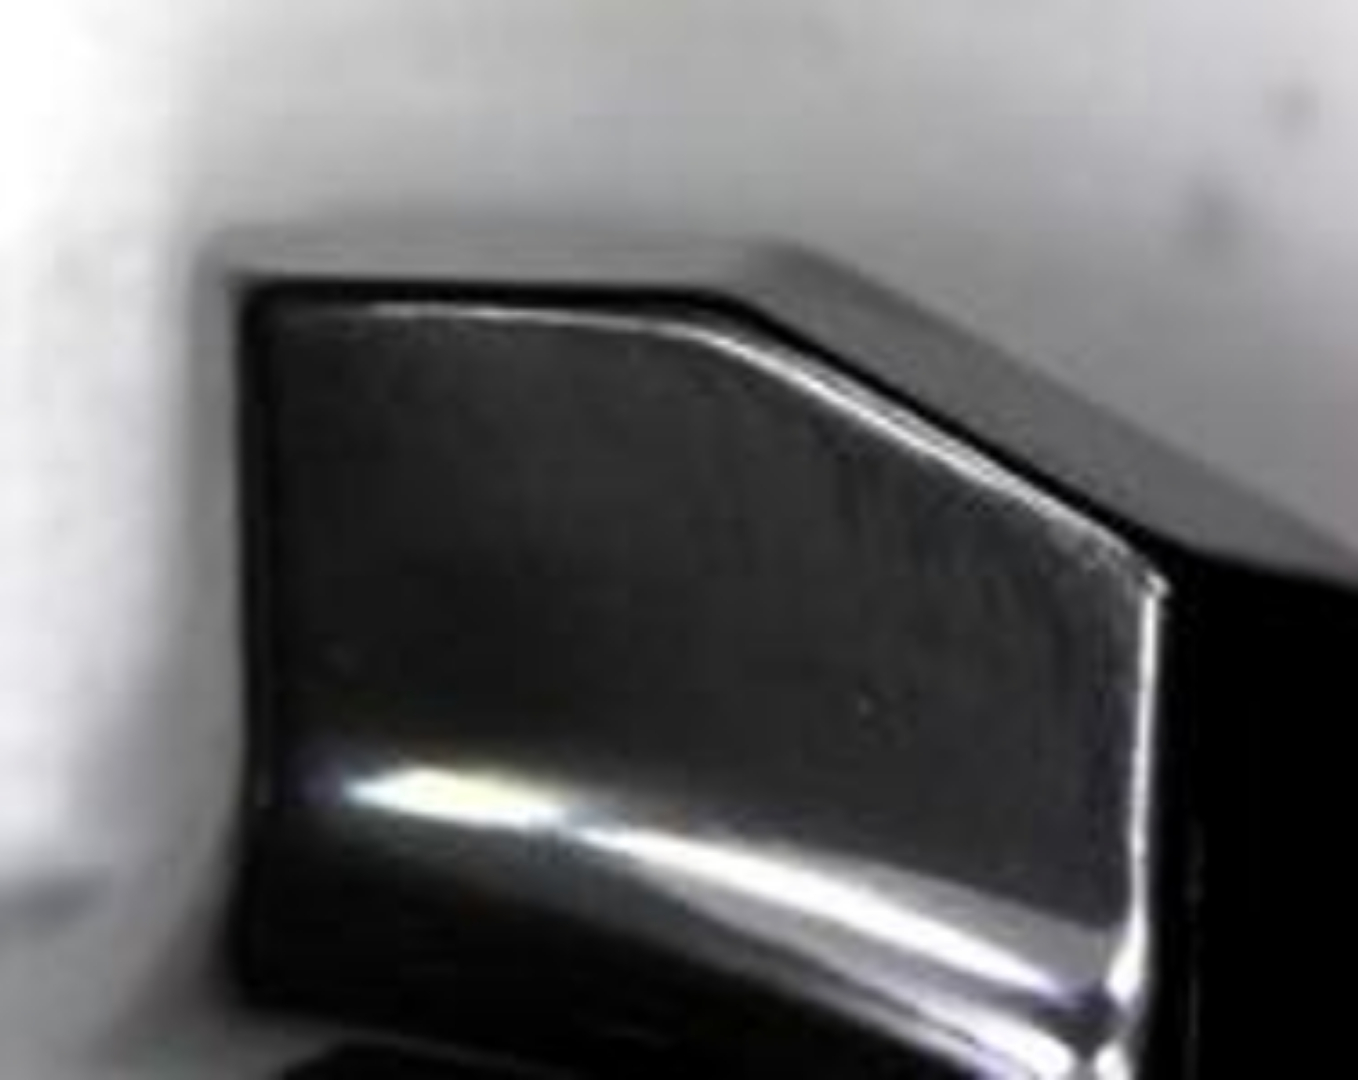
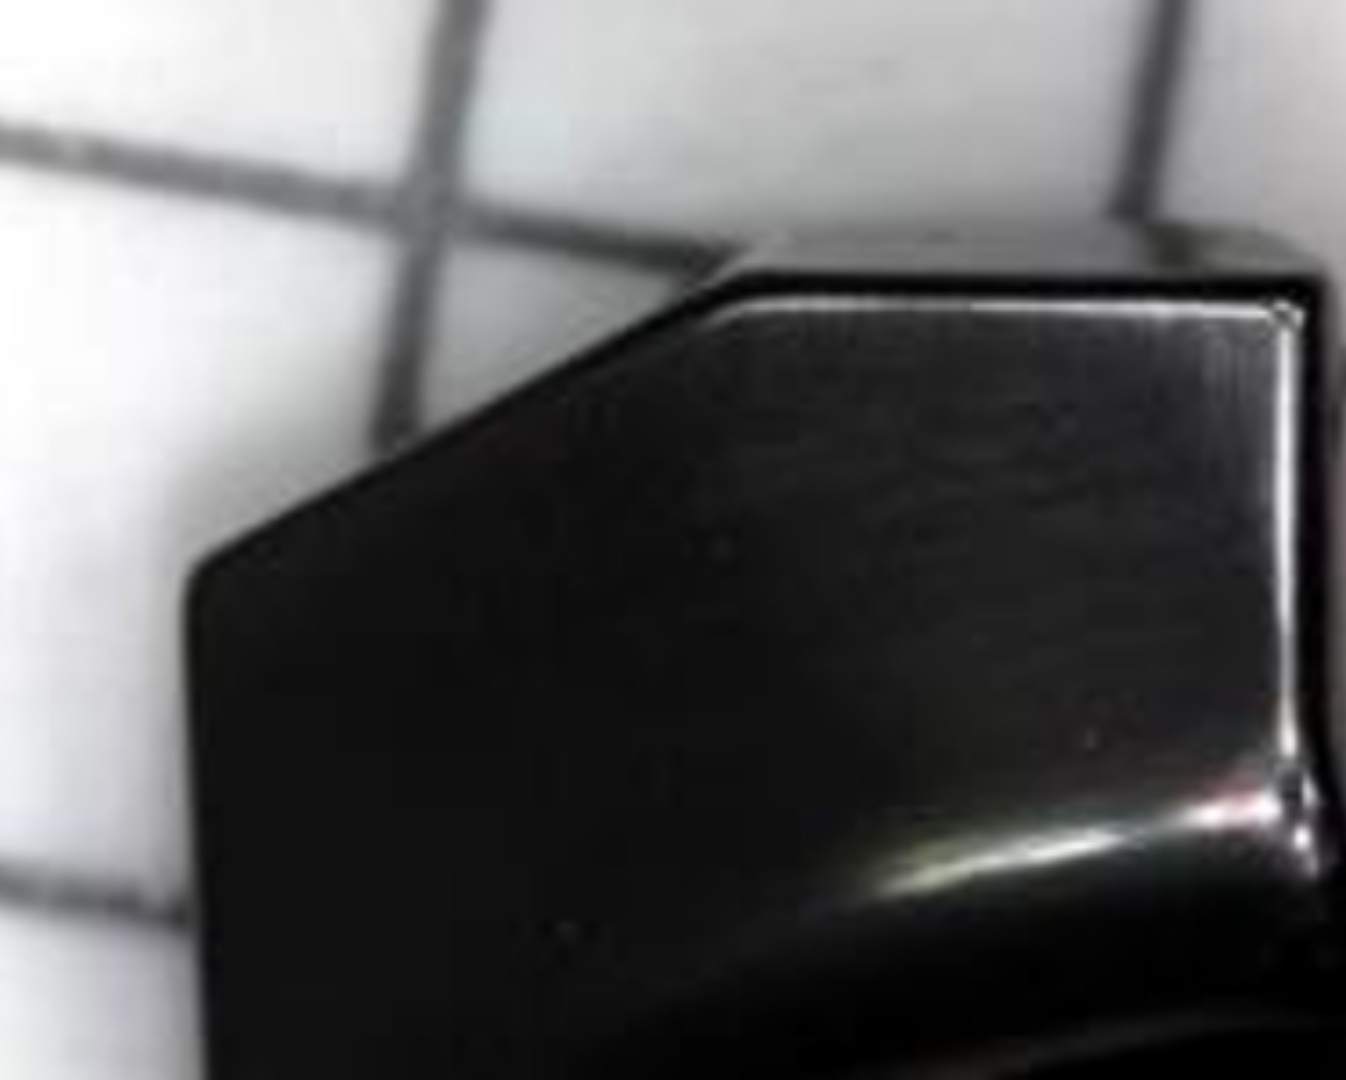
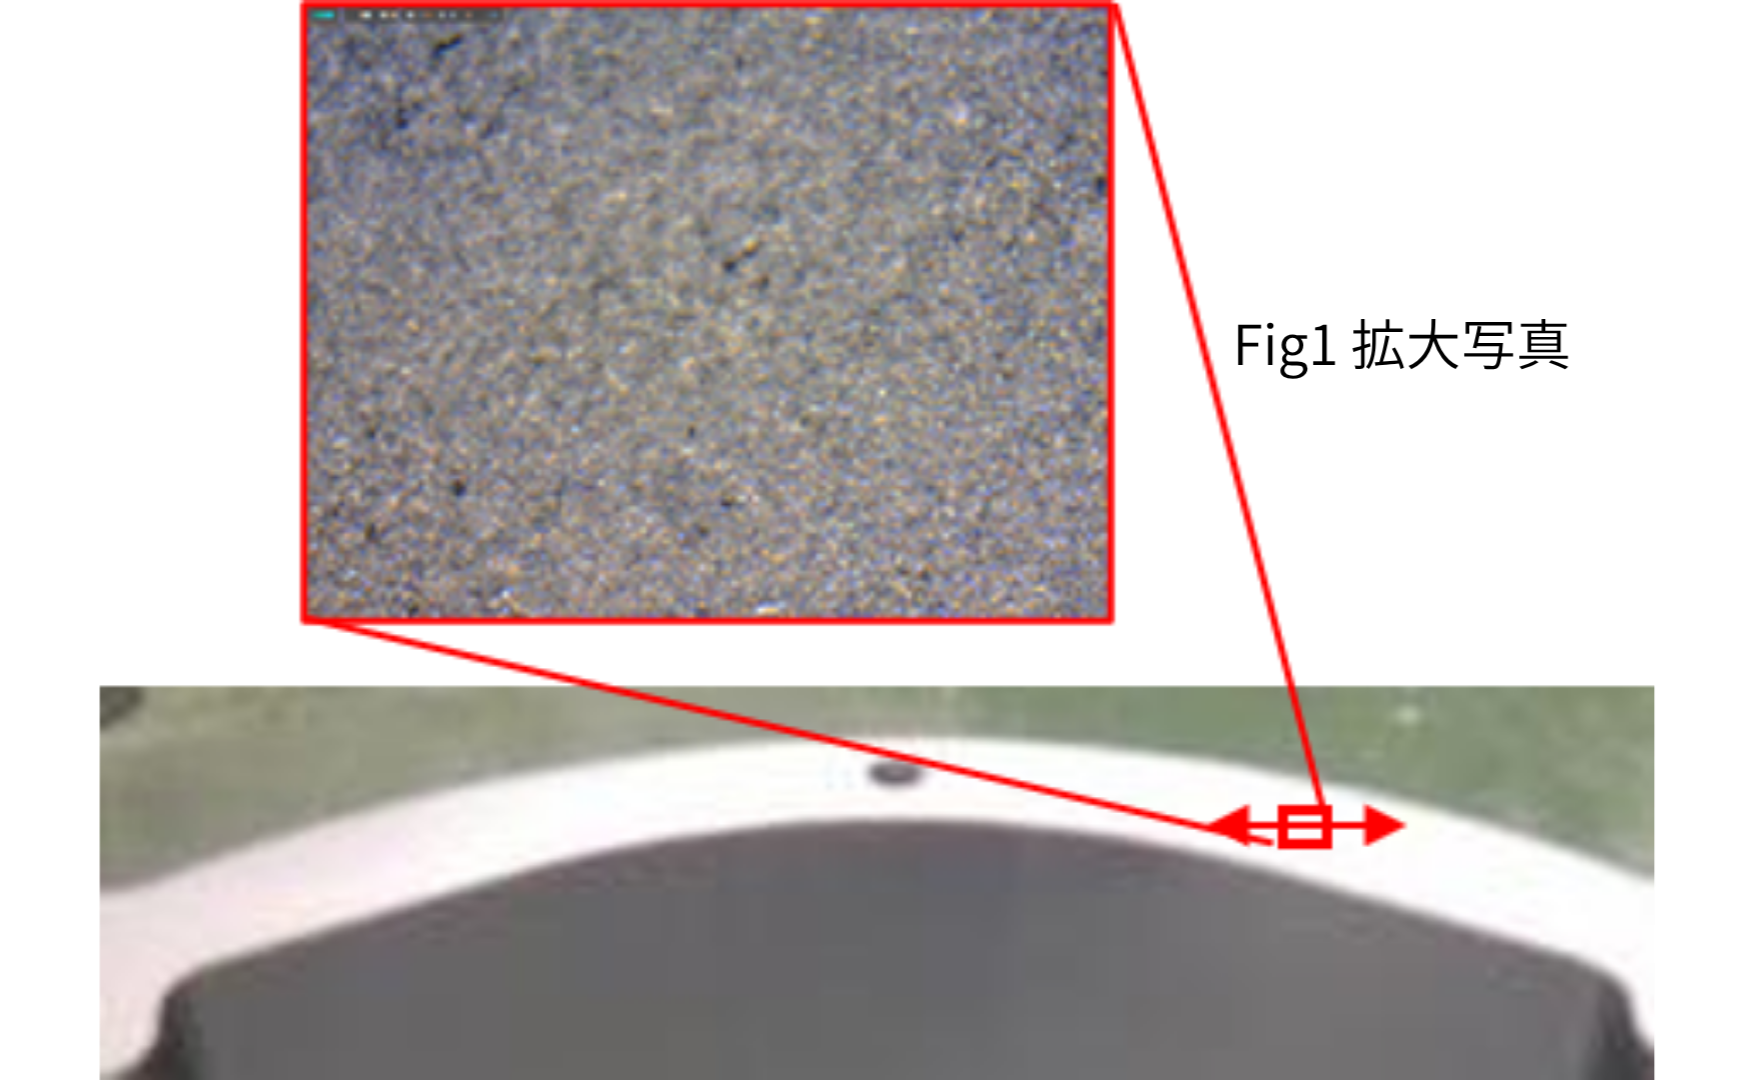
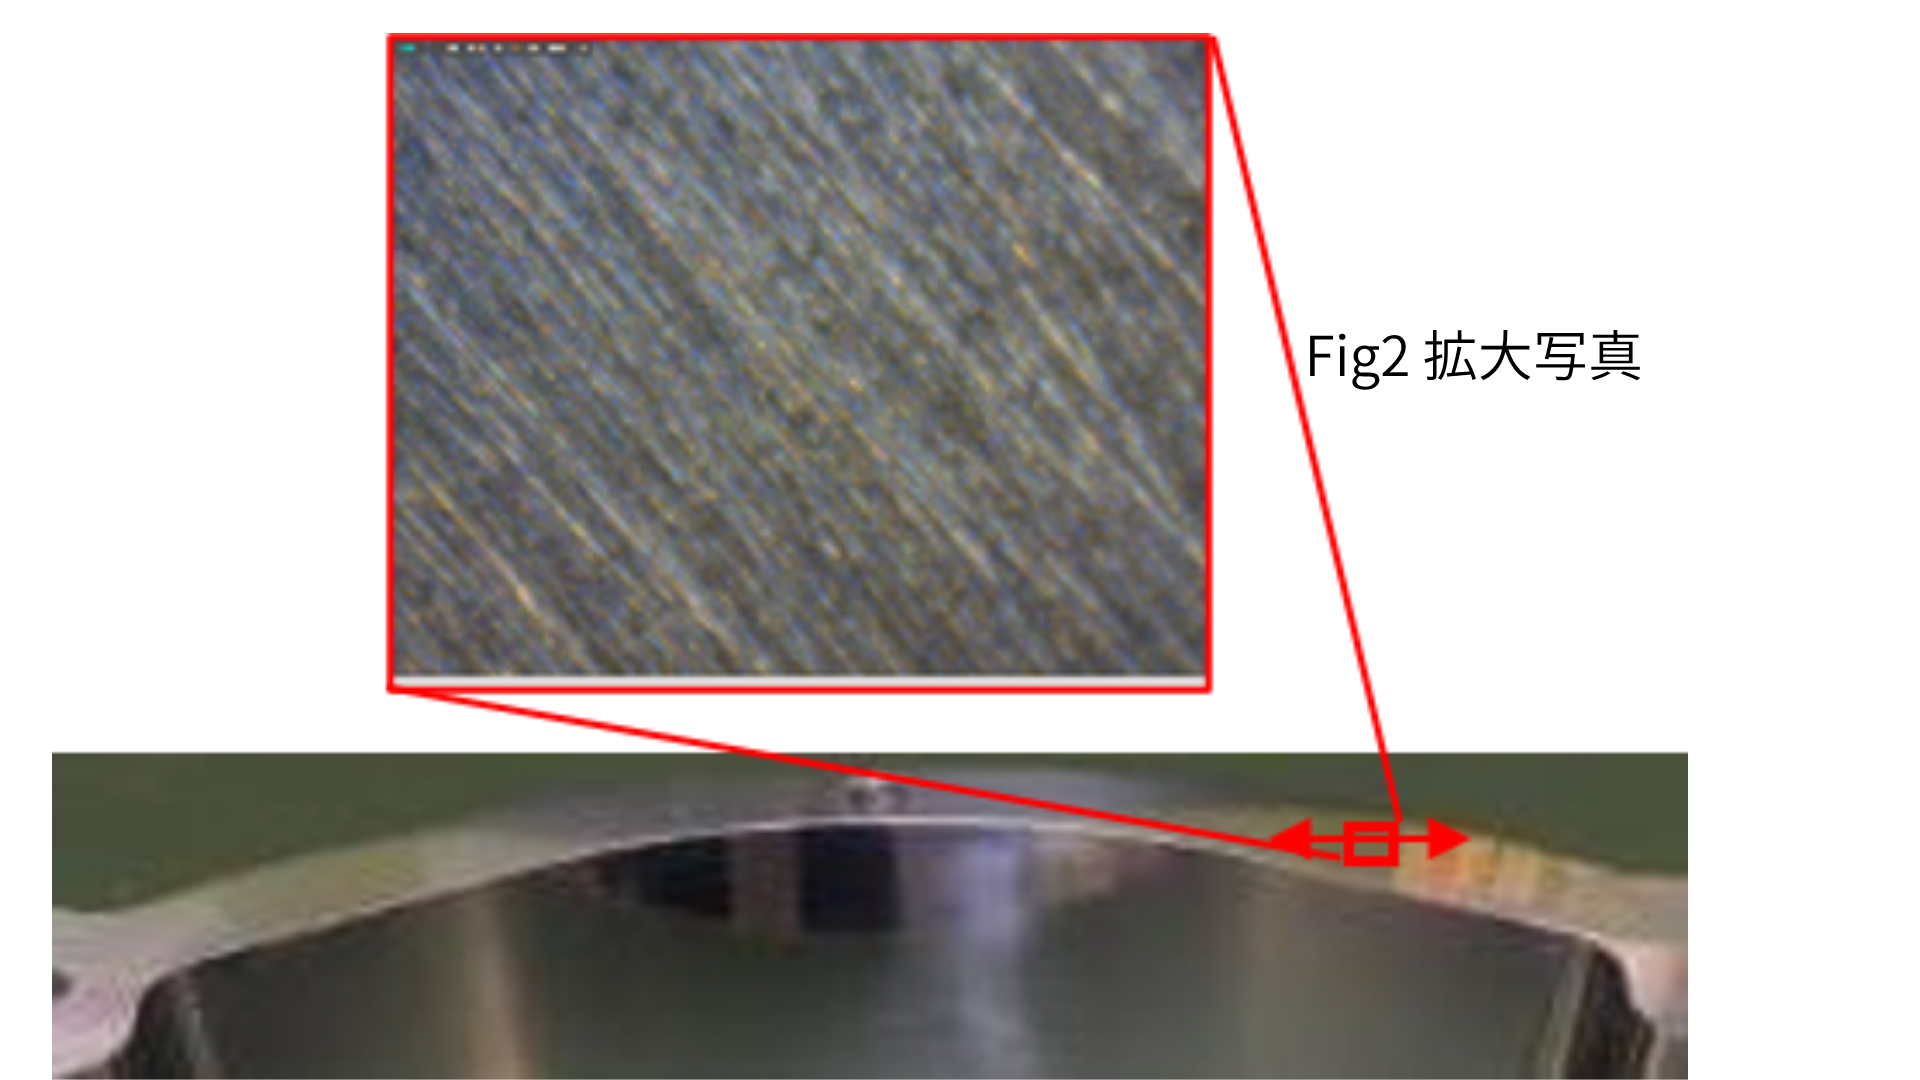
対象金型 :ピアス窓あけパンチ
材質 :SKD11
改善前状況:製品のワレが多発 (試作段階)
改善結果 :弊社LAPにて面粗さ向上を実施し、製品のワレが解消できた。
Fig.1, Fig.2=拡大倍率:90倍
表面粗さ測定方向4㎜


bottom of page